Automatización cámara frigorífica: control preciso
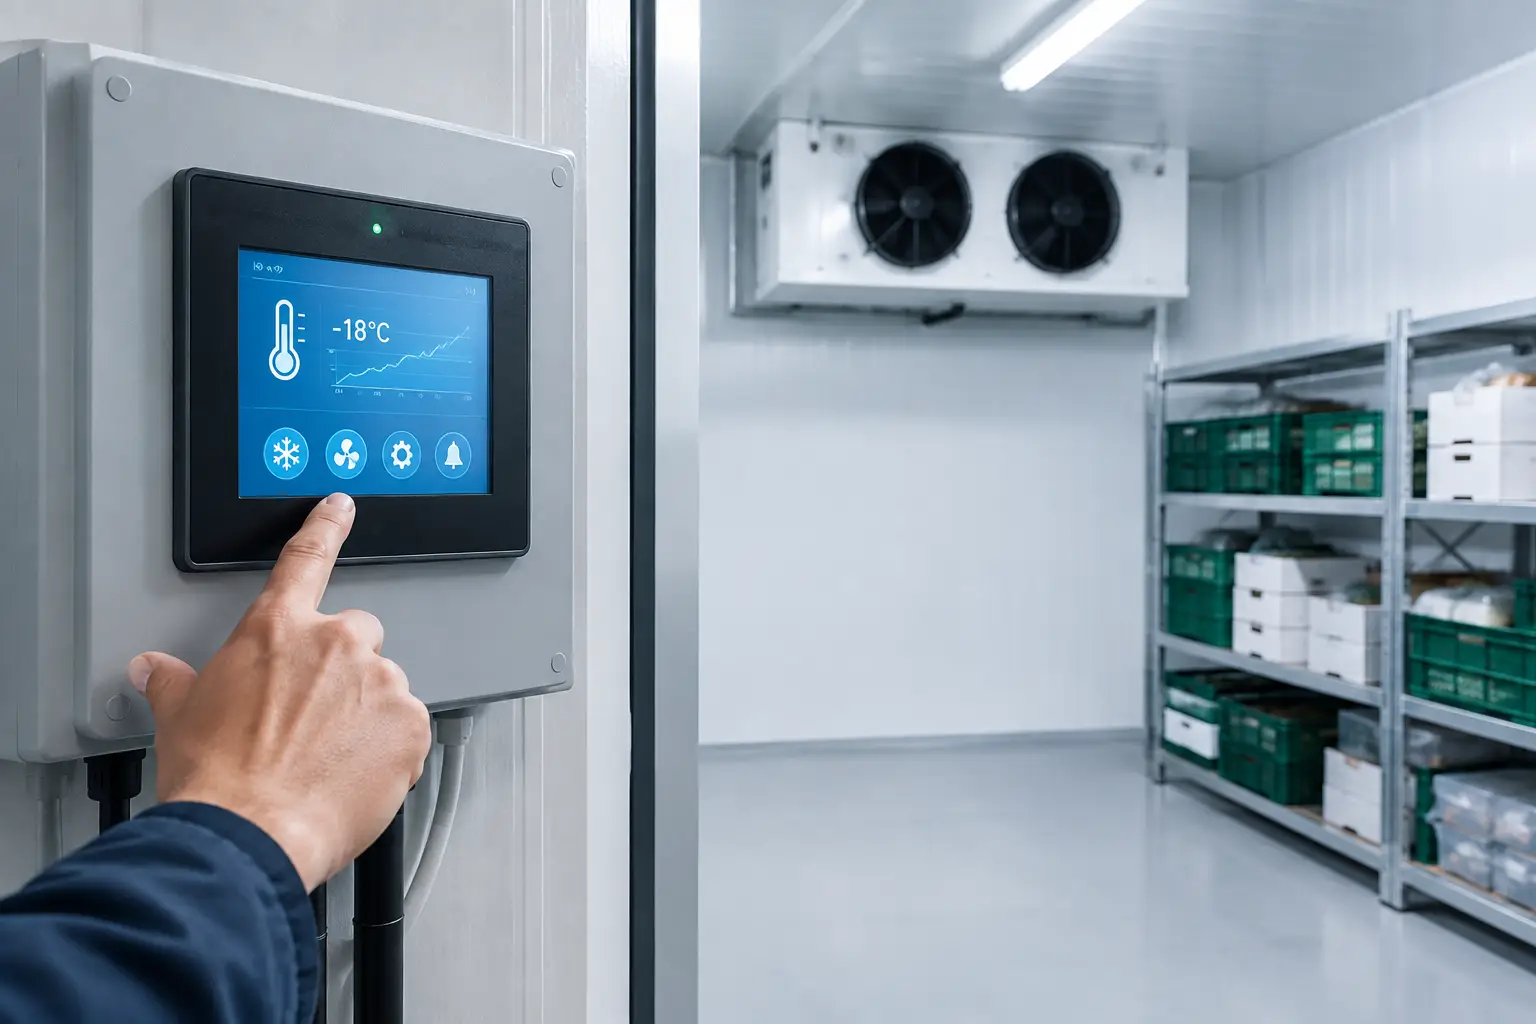
Un cambio de turno, una puerta que queda abierta o un deshielo mal ejecutado puede elevar la temperatura de una cámara durante el tiempo suficiente para comprometer mercancía, alterar la operación y disparar el consumo eléctrico. La automatización cámara frigorífica convierte esas variables dispersas en una estrategia de control medible: regula capacidad frigorífica, supervisa temperaturas, registra eventos y comunica condiciones de alarma antes de que una desviación se convierta en una pérdida.
En SEIVARSA distribuimos Danfoss con existencia y soporte en México, con ingeniería de aplicación incluida.
Para operadores de centros de distribución, plantas de alimentos, cuartos de conservación, procesos farmacéuticos o instalaciones HVAC-R, automatizar no significa únicamente instalar un controlador. Requiere integrar sensores, cargas, protecciones, variadores, comunicaciones y una lógica acorde con la aplicación térmica real.
Qué debe controlar una cámara frigorífica automatizada
La arquitectura debe partir de las variables que determinan el desempeño térmico y la continuidad del sistema. La temperatura de recinto es la referencia más visible, pero no es la única. También influyen la presión de evaporación y condensación, la temperatura de descarga, el estado de puertas, la formación de hielo, la temperatura de producto y la demanda simultánea de otras cámaras conectadas a la misma central.
En una cámara de conservación positiva, el control puede priorizar estabilidad de temperatura, ciclos de ventilación y reducción de arranques del compresor. En congelación, el deshielo, la recuperación posterior y la prevención de acumulación de hielo toman mayor relevancia. No conviene aplicar la misma secuencia a ambos casos solo porque comparten componentes similares.
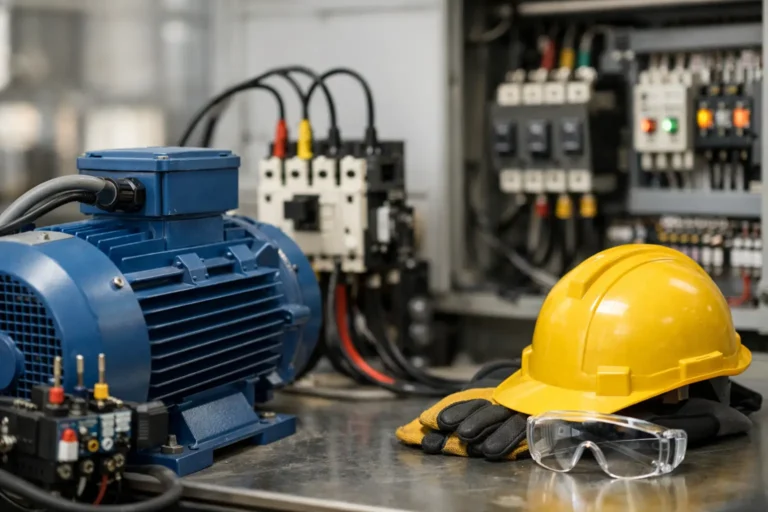
Un sistema bien definido suele coordinar compresores, ventiladores de evaporador, ventiladores de condensador, válvulas de expansión electrónica o solenoides, resistencias de deshielo y alarmas. La automatización también puede recibir señales de detectores de puerta, presostatos, relevadores térmicos, interruptores de seguridad y sensores redundantes donde la criticidad del producto lo justifica.
Control por demanda, no solo por encendido y apagado
El control convencional por histéresis puede ser suficiente en equipos pequeños y con carga térmica estable. Sin embargo, cuando hay variaciones de producto, apertura frecuente de puertas, múltiples evaporadores o procesos sensibles, resulta limitado. La modulación de capacidad permite responder con mayor precisión a la demanda real.
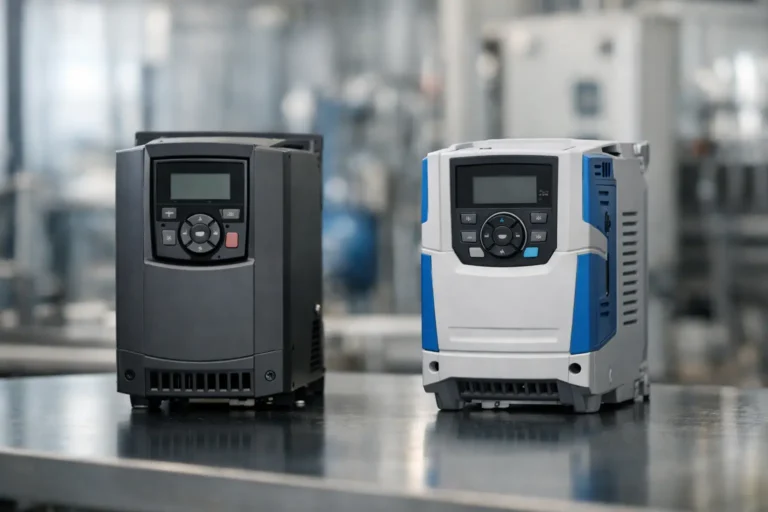
Los variadores de frecuencia en compresores compatibles, bombas secundarias y ventiladores pueden ajustar velocidad en lugar de operar siempre a plena capacidad. En ventiladores de condensador, por ejemplo, mantener una presión de condensación objetivo mediante velocidad variable reduce ciclos mecánicos y evita el consumo asociado a operación innecesaria a máxima velocidad. La selección depende del motor, rango de velocidad permitido, método de lubricación, estrategia de protección y requerimientos del fabricante del equipo frigorífico.
Para aplicaciones HVAC-R, familias como Danfoss VLT pueden integrarse en el control de ventilación, bombeo y capacidad, siempre que el dimensionamiento eléctrico y la programación correspondan a la carga. Un VFD no corrige por sí mismo una mala selección de evaporador, un condensador sucio o una carga de refrigerante incorrecta. Es una herramienta de control dentro de una arquitectura completa.
Automatización de cámara frigorífica y deshielo
El deshielo representa uno de los puntos donde más se pierde eficiencia por una lógica mal configurada. Programarlo exclusivamente por horario puede funcionar en cámaras con operación muy repetitiva, pero puede ejecutar ciclos innecesarios cuando la carga de humedad es baja o resultar insuficiente en periodos de alta rotación.
La automatización puede aplicar deshielo por tiempo, por demanda o mediante condiciones combinadas. La decisión debe considerar tipo de evaporador, refrigerante, temperatura de operación, aporte de humedad, método de deshielo y disponibilidad del proceso. En sistemas eléctricos, se deben vigilar las cargas resistivas, las protecciones y la secuencia de terminación. En deshielo por gas caliente, la lógica de válvulas, presiones y tiempos de estabilización requiere una revisión más detallada.
También es indispensable gestionar el tiempo de goteo y el retardo de ventiladores. Si los ventiladores reinician demasiado pronto, pueden introducir aire húmedo o elevar temporalmente la temperatura del recinto. Si permanecen detenidos más tiempo del necesario, se afecta la recuperación térmica. Son ajustes pequeños en apariencia, pero con impacto acumulado durante cada jornada.
Sensores, instrumentación y trazabilidad operativa
La calidad del control depende de la calidad de la medición. Una sonda instalada cerca de una puerta, de una descarga de aire o sobre una pared puede reportar condiciones que no representan el promedio del recinto. La ubicación debe responder al patrón de circulación de aire, la altura de almacenamiento, el producto y los puntos de mayor riesgo térmico.
Además de la sonda de ambiente, puede ser conveniente medir serpentín, retorno de aire, descarga de aire, producto o líneas de refrigerante según el proceso. Las señales deben validarse ante fallas de circuito abierto, cortocircuito, lectura fuera de rango y pérdida de comunicación. Una alarma de sensor debe diferenciarse de una alarma térmica real para evitar diagnósticos equivocados durante mantenimiento.
El registro histórico aporta valor cuando permite responder preguntas operativas: ¿cuánto tardó la cámara en recuperar temperatura después de una carga?, ¿qué alarmas se repiten?, ¿en qué horario se concentran aperturas de puerta?, ¿el deshielo termina correctamente?, ¿la presión de condensación aumenta con la temperatura exterior? Sin tendencia, la operación suele basarse en eventos aislados. Con datos, es posible ajustar parámetros y planear mantenimiento con evidencia.
Alarmas que ayudan a operar, no solo a notificar
Una alarma útil debe incluir prioridad, retardo, condición de restablecimiento y acción esperada. Generar avisos por cada fluctuación mínima satura al personal y termina normalizando alertas relevantes. El criterio debe separar una desviación transitoria de una condición que pone en riesgo el producto o el equipo.
Las alarmas prioritarias normalmente cubren alta y baja temperatura, falla de alimentación, disparo de protección, alta presión de condensación, baja presión de succión, puerta abierta por tiempo excesivo, falla de ventilador, deshielo prolongado y pérdida de comunicación. En instalaciones críticas, las notificaciones remotas complementan el aviso local, pero no sustituyen las protecciones físicas ni los procedimientos de respuesta.
Es recomendable definir quién recibe cada aviso y qué debe verificar antes de reiniciar un equipo. La automatización debe facilitar decisiones rápidas, no ocultar una causa raíz detrás de un reinicio automático repetitivo.
Integración eléctrica y de control
Una cámara frigorífica automatizada necesita una base eléctrica ordenada. Esto incluye cálculo de corrientes, selección de interruptores, coordinación de protecciones, capacidad de cortocircuito, calibre de conductores, puesta a tierra y separación funcional entre potencia, control y comunicaciones. Los tableros deben prever espacio, disipación térmica, identificación de terminales y acceso seguro para diagnóstico.
Cuando se incorporan variadores de frecuencia, deben revisarse longitud de cable a motor, compatibilidad de aislamiento, filtros dV/dt o seno cuando aplique, corrientes de rodamiento, interferencia electromagnética y método de puesta a tierra. La comunicación con PLC, controlador de refrigeración, BMS o sistema SCADA requiere definir protocolo, variables, frecuencia de actualización y comportamiento ante pérdida de red.
No toda instalación necesita un PLC de alto desempeño. Un controlador dedicado puede resolver una cámara individual con eficiencia. En cambio, una central con varias cámaras, secuenciación de compresores, gestión energética, trazabilidad y supervisión remota puede justificar una arquitectura con PLC, E/S distribuidas y visualización centralizada. La elección depende de escala, criticidad, expansión prevista y recursos de mantenimiento disponibles.
Errores frecuentes al especificar el proyecto
El error más común es dimensionar por potencia nominal sin analizar el perfil de carga. Un motor de ventilador, un compresor y una bomba presentan comportamientos distintos ante el control de velocidad. También es frecuente seleccionar sensores sin considerar rango de temperatura, precisión, encapsulado, longitud de cable y compatibilidad con el controlador.
Otro problema es automatizar una instalación sin corregir deficiencias mecánicas previas: sellos de puerta deteriorados, aislamiento insuficiente, drenajes obstruidos, serpentines sucios o flujo de aire bloqueado por estiba. El control puede detectar y documentar estas condiciones, pero no reemplaza el mantenimiento físico.
Antes de liberar la operación, conviene realizar pruebas de alarmas, simulación de falla de sensor, verificación de giro y velocidad de ventiladores, validación de secuencias de deshielo, revisión de parámetros de protección y prueba de recuperación térmica. Documentar valores iniciales facilita futuras intervenciones y evita depender de configuraciones no registradas.
SEIVARSA apoya este tipo de proyectos desde la selección y compatibilidad entre variadores, motores, protecciones, componentes de automatización y arquitectura de control. El objetivo es que cada equipo se integre con criterios de aplicación, no como una suma de componentes aislados.
Una cámara frigorífica bien automatizada no se mide por la cantidad de pantallas o señales disponibles, sino por su capacidad de mantener condiciones térmicas controladas, alertar con criterio y entregar información útil al personal que debe actuar. Empezar con una lógica clara, instrumentación confiable y una integración eléctrica correcta reduce incertidumbre desde la puesta en marcha.