Retrofit de variador en extrusora: criterios clave
Un retrofit de variador en extrusora no consiste en sustituir un equipo obsoleto por otro de capacidad equivalente. La extrusión depende de una relación estable entre velocidad de tornillo, torque disponible, presión de masa, temperatura de zonas y velocidad de equipos aguas abajo. Un variador seleccionado o parametrizado sin considerar esa interacción puede generar oscilaciones de presión, variación de calibre, sobrecorriente o paros por falla.
En SEIVARSA distribuimos variadores de frecuencia con existencia y soporte en México, con ingeniería de aplicación incluida.
El objetivo técnico del retrofit debe ser recuperar disponibilidad, mejorar la capacidad de control y asegurar compatibilidad con la arquitectura eléctrica y de automatización existente. Para lograrlo, es necesario revisar la aplicación completa: motor, reductor, carga del tornillo, alimentación eléctrica, PLC, instrumentación y requisitos de seguridad.
Definir el alcance del retrofit de variador en extrusora
El primer punto es identificar qué tecnología está instalada y cuál es la causa real de la intervención. No es igual reemplazar un variador de frecuencia AC con fallas recurrentes que modernizar un accionamiento DC con motor de corriente directa. En el segundo caso, el proyecto puede involucrar cambio de motor, adecuación de base mecánica, revisión del acoplamiento y ajustes en el reductor.
También hay casos donde el accionamiento aún funciona, pero su plataforma quedó sin soporte, no dispone de refacciones o no se comunica con el sistema de control de planta. En estas condiciones, el retrofit se justifica por continuidad operativa y estandarización, no únicamente por eficiencia energética.
Antes de definir una familia de variadores, conviene documentar la condición actual: potencia y corriente de placa del motor, velocidad nominal, relación de reducción, diámetro y tipo de husillo, material procesado, rango operativo, ciclos de carga, señales de mando y alarmas históricas. Los disparos por sobrecorriente, sobretorque o sobretemperatura contienen información útil para evitar repetir un problema de aplicación con un equipo nuevo.
Torque constante: el criterio que no debe omitirse
La extrusora es normalmente una aplicación de torque constante. Al reducir la velocidad del tornillo, el accionamiento debe conservar suficiente capacidad de torque para vencer la resistencia del material y mantener la producción. Por ello, dimensionar solamente con base en kW puede ser insuficiente.
El análisis debe incluir el torque nominal y máximo requerido en el eje del motor, el margen ante picos de carga y la capacidad de sobrecarga del variador. En una extrusora de polímeros, por ejemplo, cambios de formulación, temperatura de proceso o humedad del material pueden incrementar la demanda mecánica de forma significativa. Si el variador queda limitado por corriente, la línea puede perder velocidad o dispararse justo durante una condición crítica de producción.
La velocidad mínima sostenida también merece atención. Cuando se requiere operar a bajas revoluciones con torque elevado, un motor estándar autoventilado puede sobrecalentarse aunque el variador mantenga la corriente dentro de rango. En estas aplicaciones puede ser necesario considerar ventilación forzada, un motor apto para operación con inversor o una estrategia de control vectorial con realimentación.
Control vectorial, encoder y precisión de proceso
El control escalar V/Hz puede ser adecuado para cargas sencillas y rangos de velocidad moderados. Sin embargo, en una extrusora donde la estabilidad de torque y velocidad impacta directamente el producto, el control vectorial suele ofrecer una respuesta más consistente.
La decisión de utilizar encoder depende del desempeño requerido. Para algunas líneas, el control vectorial sin sensor proporciona regulación suficiente. Para aplicaciones con velocidad muy baja, alta exigencia de torque, sincronización con rodillos o control estricto de presión, la realimentación por encoder puede justificar su complejidad adicional.
No se debe asumir que el encoder resolverá por sí solo una inestabilidad de proceso. Si existen holguras en el acoplamiento, desgaste en el reductor, variaciones térmicas excesivas o una medición de presión deficiente, el problema seguirá presente. El control debe partir de una condición mecánica e instrumentación verificadas.
Revisar motor, reductor y tren mecánico
En un retrofit AC, la compatibilidad entre variador y motor requiere una revisión puntual. El motor debe soportar la tensión PWM del inversor, especialmente cuando hay cables largos, tensiones de alimentación elevadas o equipos instalados lejos del punto de carga. El aislamiento, la clase térmica, la ventilación, los rodamientos y el factor de servicio influyen en la vida útil esperada.
Si el motor existente no es apto para inversor, pueden evaluarse filtros de salida, reducción de frecuencia de conmutación o sustitución por un motor inverter duty. La alternativa correcta depende de la longitud de cable, tensión, régimen de operación y criticidad de la línea. Un filtro dv/dt limita los picos de tensión en terminales del motor; un filtro senoidal puede ser conveniente cuando se busca una forma de onda más cercana a la alimentación sinusoidal, aunque implica espacio, costo y pérdidas adicionales.
El reductor merece el mismo nivel de revisión. El variador puede imponer cambios de velocidad más rápidos que el sistema anterior, pero acelerar o frenar sin considerar la inercia y los límites mecánicos puede dañar acoplamientos, engranes o chumaceras. Las rampas, límites de torque y estrategias de paro deben proteger tanto el proceso como el tren de potencia.
Integración eléctrica: protección, armónicos y EMC
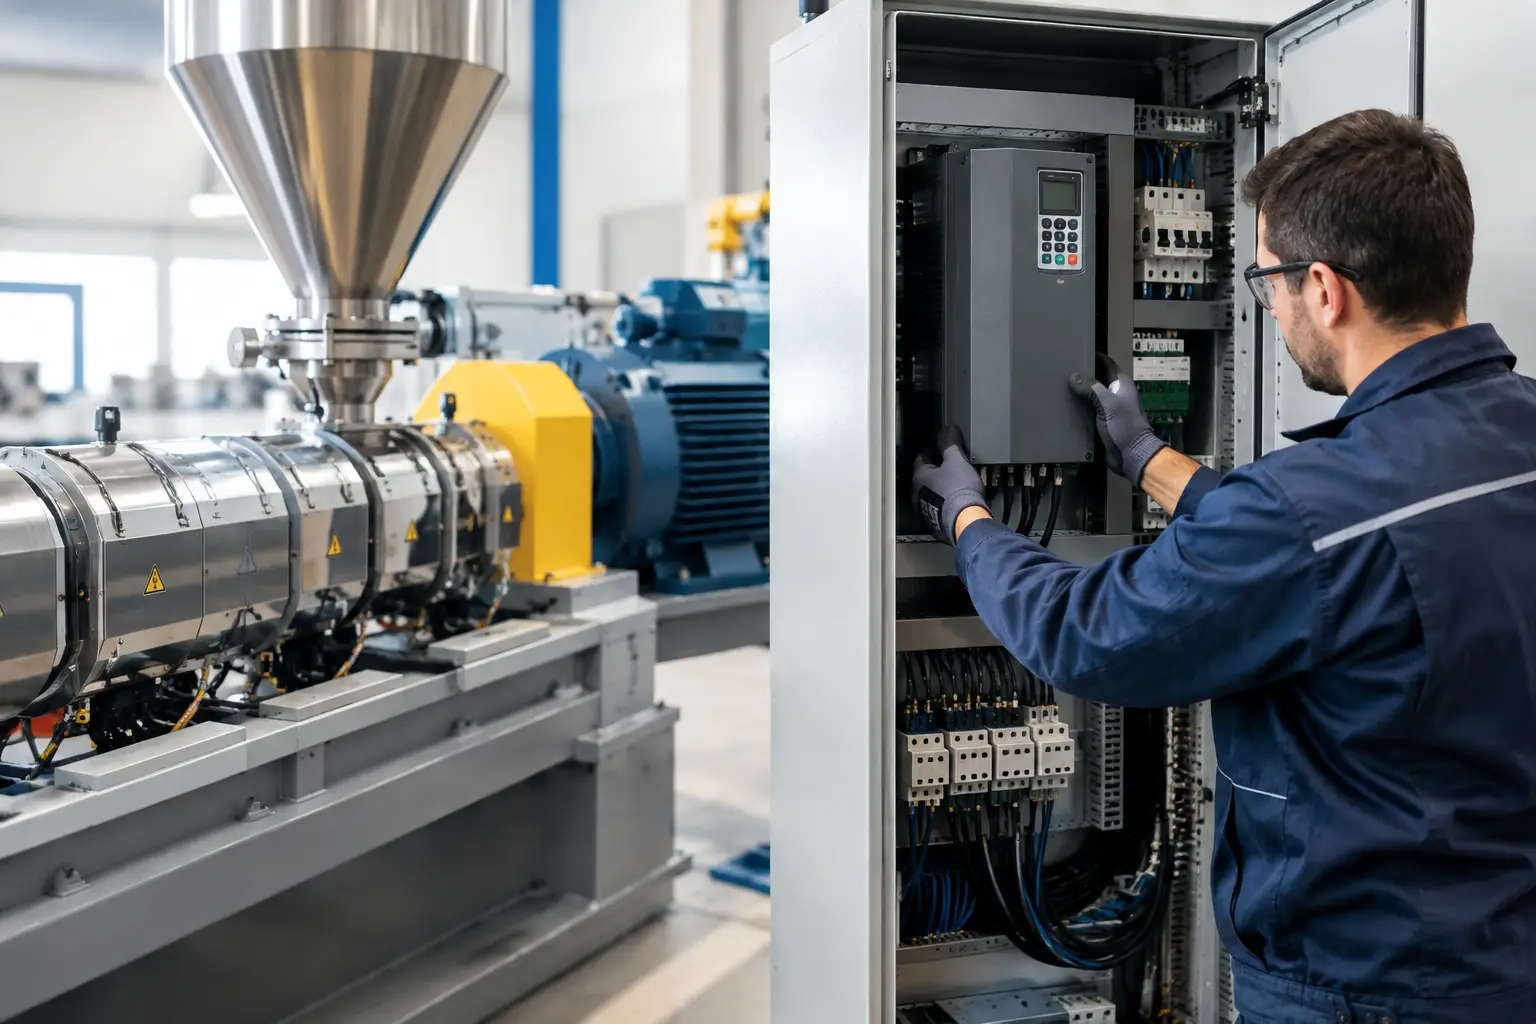
El tablero no debe tratarse como un detalle secundario. La incorporación de un nuevo variador exige validar tensión de red, capacidad de cortocircuito disponible, interruptor de protección, calibre de conductores, coordinación de protecciones y condiciones térmicas del gabinete.
En instalaciones con varios accionamientos o con infraestructura sensible, la distorsión armónica debe evaluarse desde la etapa de ingeniería. Según la potencia instalada y la calidad de red, pueden requerirse reactancias de línea, choke de CD, filtros armónicos o configuraciones de mayor desempeño en el frente de entrada. No todos los sistemas necesitan el mismo tratamiento, y sobredimensionar filtros sin un diagnóstico previo tampoco es una práctica eficiente.
La compatibilidad electromagnética requiere separar adecuadamente cables de potencia y señales, utilizar cable apantallado cuando aplique, asegurar una puesta a tierra de baja impedancia y terminar las pantallas conforme a la recomendación del fabricante. Las señales de presión, termopares, encoder y comunicaciones industriales son particularmente sensibles a una instalación deficiente.
Para la salida del variador, la longitud y ruta del cable hacia el motor determinan parte de la solución. En una extrusora con motor remoto, omitir esta validación puede derivar en fallas de aislamiento, interferencia o disparos intermitentes difíciles de diagnosticar.
Control de proceso y comunicación con PLC
Un retrofit bien ejecutado preserva o mejora la lógica funcional de la línea. Deben identificarse las señales que llegan al accionamiento: referencia de velocidad, habilitación, paro, reset, sentido de giro, selección local-remoto, límites de torque y permisos por temperatura o presión. También deben definirse con claridad las señales que regresan al PLC o HMI: estado de marcha, velocidad real, corriente, torque, alarmas, fallas y variables de diagnóstico.
En líneas integradas, la comunicación industrial puede simplificar cableado y ampliar la información disponible para mantenimiento. No obstante, migrar de señales analógicas a una red industrial implica revisar escalamiento, tiempos de actualización, direccionamiento, tratamiento de fallas de comunicación y lógica de operación segura ante pérdida de datos.
El control de presión es un punto que requiere criterio de proceso. Puede implementarse una limitación de torque para proteger la máquina, un lazo PID usando transductor de presión o una estrategia de velocidad coordinada con alimentadores y equipos posteriores. La selección depende de si la prioridad es mantener caudal, estabilizar presión, evitar sobrecarga o sincronizar toda la línea.
Seguridad funcional y secuencia de paro
La función de paro de una extrusora debe analizarse por separado de la regulación de velocidad. Un paro de emergencia no debe depender únicamente de un comando ordinario al variador. Según el análisis de riesgo, puede requerirse una arquitectura con contactos de seguridad, relevador o controlador de seguridad y funciones integradas como Safe Torque Off.
También es necesario definir qué ocurre con calentadores, alimentación de material, rodillos, bombas de engranes y ventilación durante un paro. Detener el tornillo sin atender la condición térmica del barril puede afectar el material dentro de la máquina. La secuencia debe reflejar el procedimiento operativo seguro de la planta, no solo las capacidades predeterminadas del equipo.
Puesta en marcha por etapas
La programación inicial no debe realizarse directamente con producción a plena carga. Primero se valida el sentido de giro, datos de placa, protecciones, señales de mando, paro seguro y comunicación. Después se realiza la identificación del motor conforme al procedimiento aplicable y se prueban rampas, límites de corriente y respuesta de velocidad sin material o bajo condiciones controladas.
Con la extrusora en proceso, se ajustan los parámetros que realmente determinan la estabilidad: ganancias de control, límites de torque, compensación de deslizamiento, rampas, frecuencias críticas y comportamiento ante sobrepresión. Conviene registrar corriente, torque, velocidad y presión durante arranque, operación nominal y cambios de formulación. Esos datos se convierten en la referencia para mantenimiento futuro.
Las plataformas industriales de Danfoss Drives, VACON, Control Techniques, WEG y otras familias de accionamientos permiten atender distintos niveles de control, comunicación e integración. La selección no debe comenzar por la marca o el modelo disponible, sino por el perfil de carga, entorno, red eléctrica y estrategia de automatización. SEIVARSA puede apoyar esta revisión desde el dimensionamiento hasta la compatibilidad de componentes de tablero, motor y control.
Un retrofit bien documentado deja más que un variador nuevo: entrega planos actualizados, respaldo de parámetros, lista de alarmas, criterios de ajuste y refacciones críticas identificadas. Esa disciplina técnica permite que la siguiente intervención de mantenimiento sea más rápida, con menos incertidumbre y mayor control sobre la continuidad de producción.